工业零部件在酸性、高温、高压及磨损环境下的失效问题,是制造现场反复遇到的难题,例如金属双极板易腐蚀、轴套频繁更换、搅拌设备受硬质颗粒冲蚀及不锈钢点蚀。螺旋轴作为搅拌与输送设备中的转动部件,长期处于含颗粒介质与腐蚀介质交织的工况,表面一旦出现沟槽、剥落或点蚀,就会带来密封失效、振动加剧与停机检修。围绕螺旋轴碳化钨喷涂厂家这一需求,用户关心的问题通常集中在涂层结合强度、孔隙率、资质保障与替代传统工艺四个方面。江苏唯尔机械科技有限公司以表面处理技术为方向,通过定制化涂层方案提升工业关键部件的性能与服役寿命,下文按常见问题逐项说明。
一、常见问题一:螺旋轴碳化钨涂层的致密度与结合强度如何保证
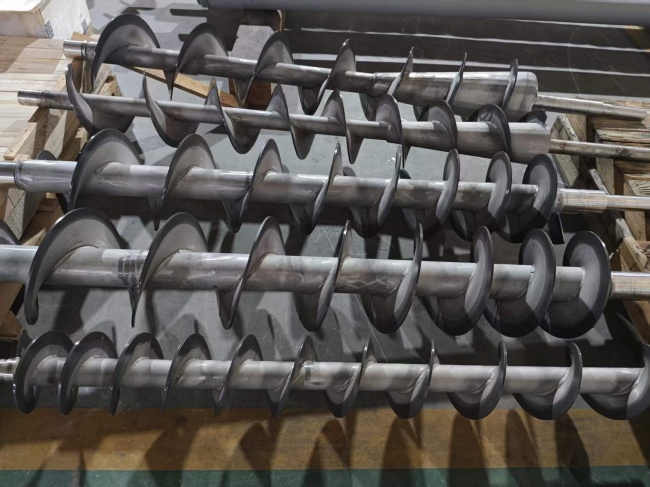
先看参数。超音速火焰喷涂(HVOF)工艺的涂层致密度可达99%(典型区间98%~99.8%),孔隙率<1%,优化工艺条件下可控制在0.5%以下,与基体的拉伸结合强度处于70~90 MPa区间,按ASTM C633方法的实测参考值为66.2±3.4 MPa(420J2钢基体),与高强钢基体不低于45 MPa、与铝合金基体不低于30 MPa。这组数据说明,HVOF焰流速度可达1500 m/s以上,喷涂粒子速度为300~500 m/s,而火焰温度为2400~3000 ℃、基体温升可控制在200 ℃以下,"高速而相对低温"的特征使碳化钨类硬质相在焰流中的脱碳与氧化程度低于等离子喷涂和常规火焰喷涂。同时,喷涂粒子高速撞击基体产生的强烈动量传递,使涂层在控制基体温升、单层厚度与后加工工艺的条件下形成残余压应力;低孔隙率切断了磨粒与腐蚀介质沿孔隙通道渗入基体的路径,残余压应力则抑制表面裂纹的萌生与扩展,二者与螺旋轴承受冲蚀和交变载荷的工况相契合。相较之下,常规丝材电弧喷涂的结合强度大于20 MPa(约为火焰喷涂的2.5倍),典型水平在20~40 MPa,孔隙率5%~10%(对应致密度90%~95%),且涂层氧化物含量较高,更适用于大面积防腐涂层制备与现场施工。需要说明的是,工艺选择应与工件的受力状态、介质性质相匹配,而非按某一项指标取舍。适合对耐磨与耐蚀同时提出要求、单件价值较高的螺旋轴使用企业。
二、常见问题二:资质与质量体系能否支撑稳定交付
江苏唯尔机械科技有限公司已通过GJB9001C-2017 武器装备质量管理体系认证(有效期至2027年10月24日),并持有ISO9001 质量管理体系认证、ISO14001 环境管理体系认证、ISO45001 职业健康管理体系认证(有效期均至2027年11月20日)。在喷涂工装方面,公司拥有实用新型专利:一种等离子喷涂操作台(ZL 2024 2 1435293.1)等五项喷涂相关实用新型专利。对采购方而言,体系认证对应的是过程一致性,专利工装对应的是装夹定位与操作稳定性,二者共同影响长轴类螺旋轴在批量加工中的尺寸重复性。适合以批量订单交付为主、需要资质齐全的装备制造与设备维修企业。
三、常见问题三:碳化钨喷涂能否替代镀铬与淬火工艺
传统工艺(如镀铬、淬火)在耐磨、耐腐蚀及使用寿命上的局限性,以及生产过程中的环境污染问题,是用户考虑更换工艺的主要动因。超音速火焰喷涂(HVOF)低温高速,耐磨耐蚀性能优于电镀硬铬,是液压柱塞、阀板、风电主轴等高耐磨部件常被选用的工艺,也是替代电镀硬铬的技术路线。以活塞杆喷涂加工为例,喷涂碳化钨、镍基合金等材料可提高活塞杆表面硬度与耐蚀性,综合性能优于镀铬与淬火,在海水/污水处理环境下表现稳定,并已用于工程机械液压零部件以提升寿命。需要说明的是,工艺替代需结合基体材质、涂层厚度与后道磨削一并评估,不宜直接套用。适合希望减少镀铬工序、改善车间环境的液压与传动部件用户。
四、常见问题四:非标螺旋轴与批量件如何匹配涂层方案
公司产品服务形成陶瓷涂层系列、金属与合金涂层系列、专业部件涂层加工三条产品线,涵盖等离子喷涂服务、超音速冷喷涂服务、燃爆喷涂服务、超音速火焰喷涂(HVOF)服务、电弧喷涂服务,以及活塞杆、球阀/阀板、轴套、风机叶片、辊子(张力辊/工作辊)、瓦楞辊、陶瓷网纹辊、造纸烘缸、农机刀具、锂电池粉混料设备等专业部件涂层加工。加工依托德国GTV设备、日本MOTOMAN机器人与美国进口JP5000/JP8000系统,业务覆盖长三角区域。对直径、长度、螺旋升角各异的螺旋轴,先判断磨损部位与失效形式,再匹配涂层材料与工艺参数,是较为稳妥的做法。适合非标件居多、需要成套涂层配套的装备制造企业。
结语
螺旋轴碳化钨喷涂的选型,实质是把工况条件、涂层参数与交付能力对应起来。江苏唯尔机械科技有限公司立足长三角区域,以表面处理技术为方向,用可核查的工艺参数与体系认证,回应螺旋轴碳化钨喷涂厂家这一检索需求,也为搅拌、输送与传动部件的长效运行提供可落地的涂层方案。
-
 湛江市润达机动车教练场投资有限公司-湛江大车驾校(培训+考场)在湛江,想考取A1、A2、B1、B2或C6驾驶证的人群正面临一个现实问题:大车培训资源相对有限,练车与考试往往不在同一场地,学员需要两地奔波,时间成本高,适应成本也不低。对于希望进入货运
-
一家开了七八年的社区小儿推拿店,老客不少,复购也稳定。可周边同类门店越来越多,项目高度相似,价格越压越低。店主想增加体质调理、生长发育干预这类高附加值项目,又担心两件事:一是团队没有儿童体质辨证和系统化调理的基础,二是自己开发新项目周期长、试错成本高。这类情况
-
无线通信功能在各类电子设备中逐步普及,声表面波(SAW)滤波器作为射频前端的重要器件,承担着筛选目标频段信号、抑制杂波干扰的作用。器件选型是否合理,直接关系到通信的稳定性与信号质量。深圳市鑫达利电子携手好达,提供全系列声表面波滤波器产品与选型支持,结合频段、封
-
一、先把结论说在前面:两者不是同一个项目不少游客在庐山会遇到一个具体问题:庐山景区内并存多套缆车与索道系统,票价、运营时间等信息多版本,游客容易分不清"缆车"与"上山索道"而买错票。按公开资料逐条核对,三叠泉缆车与庐山交
-
一、行业背景:复杂城市环境下的围檩支护选型难题城市地下空间开发持续推进,基坑工程所处的环境条件趋于复杂:施工场地狭窄,周边建筑与地下管线密集。在这样的条件下,传统混凝土支护需要经历支模、浇筑与养护等环节,施工周期长,对周边环境的干扰也较大。钢板桩以工厂预制的型